焊接自动化装备通常集焊接工艺,自动控制、精密机械设计制造等多种技术于一体,随着自动化、智能化、数字化等技术的日益发展和广泛应用,焊接自动化正在由单机焊接自动化装备向焊接自动化生产线和数字化焊接车间发展。
搭建不用人或者少用人参与焊接过程的一种智能焊接加工方法和工艺方案,融合焊接机械装备和控制系统的配置,利用焊接机械装置来代替人进行焊接,以进一步提高焊接质量、增加产量、降低成本和劳动强度、保障生产安全。
助力企业全面接轨工业4.0焊接机械装备可分为通用和专用两类。通用焊接机械装备的通用性强、适应性买球入口中国官网广,这样的机械装备是能够适应产品结构的变化重复使用。
还可以组合在一起使用或组装在焊接生产线上,成为焊接生产线的一个组成部分。
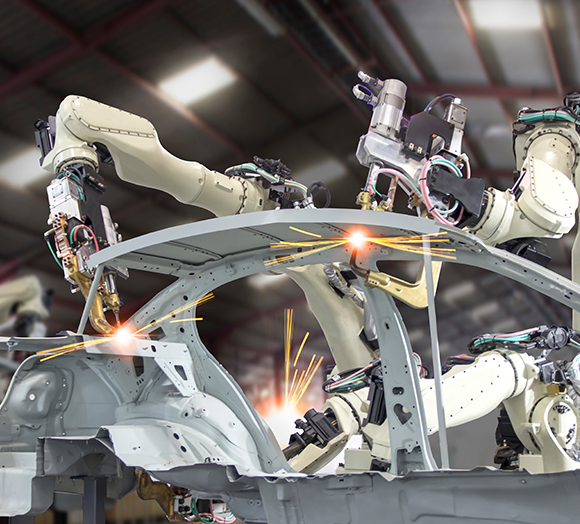
现在企业招工难、培训难、管理难,以往传统的一人一机,人员需要搬运物料、抓取焊接、摆放装箱,不同工序还需要在不同工位间切换,消耗大量人工,而全自动焊接站整合多工序在一起,通过机械手完成原本大量的手持工作,仅需要外部装填物料的人员即可运行,节省大量人工。
全自动焊接工作站将不同工序的节拍匹配至佳,提升设备的开动率,并减少原本单人单站的周转物料时间,而且整站运行时间可以达到24H不停,达到产能翻番。

通过整站自动夹具的定位将工件状态保证一致,将焊接数据自动匹配、存储及上传,使工艺工程师和质量工程师能在第一时间了解所有产品的焊接参数,并加以优化和判断,使产品的焊接真正形成闭环,确保输出产品合格。
企业生产最担心出现工伤事故,而全自动焊接工作站采用全封闭式防护,人员只在外部投料,人员不介入正常的焊接加工,避免了人工操作压伤手指、飞溅伤人等工伤出现,全面满足零工伤的要求。
大部分企业对车间空间的利用都相当谨慎,因为车间面积的消耗就是消耗租金、消耗管线、消耗动能等,全自动焊接工作站因为节拍的考量,所有动作行程越短越好,这造就了整站布局紧凑的特点,满足了企业对空间利用率高的需求。
深耕工业自动化非标集成,根据不同的产品特性,设计了不同形式的焊接工作站来满足未来客户需求。
安拓团队集焊接工艺、自动控制、精密机械设计制造等多种技术于一体,提供高效安全的集成服务。
安拓自动化与国内外机器人多家品牌企业建立长期战略合作,可信、可靠、高性价比。
建有完善的及时响应服务机制,客服专员24小时在线提供免费技术指导,可快至48小时出方案。
成功案例视频安拓自动化对于整体生产线的规划,综合了生产企业实际运用需求,解析焊接工件的材质、架构以及焊接的整体需求等
深耕工业自动化非标集成,根据不同的产品特性,设计了不同形式的焊接工作站来满足未来客户需求。
安拓团队集焊接工艺、自动控制、精密机械设计制造等多种技术于一体,提供高效安全的集成服务。
安拓自动化与新时达机器人、日本川崎机器人等多家品牌企业建立长期战略合作,可信、可靠、高性价比。
建有完善的及时响应服务机制,客服专员24小时在线提供免费技术指导,可快至48小时出方案。
箱变壳体焊接过程应注意将工件按图纸要求放于准确位置,测量合格后先点焊固定再进行焊接,必要时借助胎卡具;尽量采用平焊,若其他位置焊接,应调节焊接电流,使其比平焊电流减少10%;焊缝较长或结构总成时,应先分段点焊固定然后再焊,以免变形;焊接好箱变要敲去药皮、清理焊瘤、焊渣,保证焊缝光滑、清洁;箱变壳体接地装置周围应满焊,不应伤及连接螺纹,成型后应按图纸要求和标准,对外形进行相应的调整。
汽车座椅焊接机器人工作站以及配套的工装夹具,机器人工作站均采用双工位布局。尽可能的保证机器人在工作过程中不会等待装料而浪费时间,提升工作效率。
电动车平叉焊接工艺的制造与生产中,均采用电动车焊接工作站,随着产品下料精度的提升、批次量大,适用于机器人焊接,来提高生产效率。
电梯部件焊接机器人工作站对于产品工艺的制造与生产,需根据产品需求不同,可采用变位机型工作站、吊装龙门工作站。